
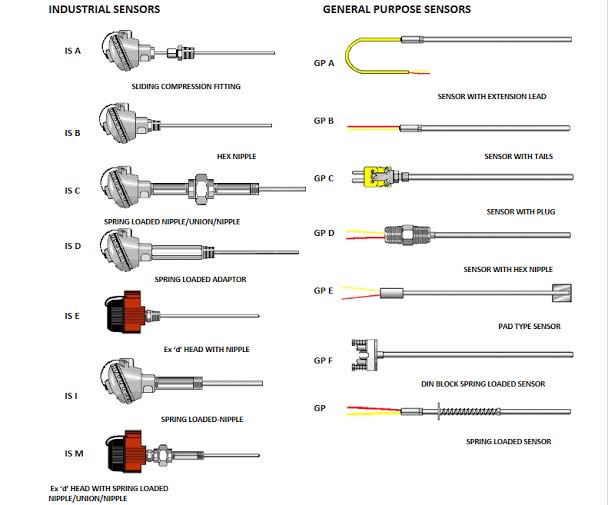
انواع پروسس کانکشن ترموکوپلها (Process Connection) + جنسها، نصب، مشخصات فنی و تفاوتها
اگر ترموکوپل را «حسگر دما» بدانیم، پروسس کانکشن همان بخش حیاتی است که حسگر را به فرآیند وصل میکند و تعیین میکند تجهیز شما از نظر ایمنی، نشتیپذیری، تحمل فشار/دما، مقاومت خوردگی، سرعت پاسخ، امکان سرویس و کالیبراسیون چه عملکردی داشته باشد. این مقاله یک مرجع فنی برای انتخاب، جنسشناسی، نصب و مقایسهی رایجترین پروسسکانکشنهای ترموکوپل در صنایع نفتوگاز، پتروشیمی، نیروگاهی، فولاد، سیمان، غذایی و… است.
1) پروسس کانکشن ترموکوپل چیست و چرا در انتخاب مهمتر از خود سنسور است؟
Process Connection یعنی نوع اتصال مکانیکی/آببندی که ترموکوپل (یا مجموعهی ترموول+ترموکوپل) از طریق آن به لوله/مخزن/راکتور/داکت یا بدنهی تجهیز متصل میشود؛ مثل:
- اتصال رزوهای (Threaded)
- اتصال فلنجی (Flanged)
- اتصال کلمپی/بهداشتی (Tri‑Clamp و…)
- اتصال جوشی (Weld-in / Socket Weld / Butt Weld)
- اتصال کمپرشنی (Compression Fitting)
- اتصال بایونتی (Bayonet – مخصوص قالب/اکسترودر)
- اتصالهای اسپرینگ/فنری (Spring‑loaded) برای تماس مطمئن
انتخاب اشتباه کانکشن میتواند باعث:
- نشتی فرآیند (خطر ایمنی + توقف تولید)
- شکست ترموول بهخاطر ارتعاش/وُرتکس (Vortex Shedding)
- خطای اندازهگیری بهخاطر نصب نادرست یا انتقال حرارت نامناسب
- خوردگی/سایش و کاهش عمر تجهیز
- عدم امکان سرویس بدون Shutdown
2) اجزای مکانیکی مرتبط با پروسس کانکشن (برای فهم دقیقتر تفاوتها)
در ترموکوپلهای صنعتی معمولاً یکی از این معماریها را دارید:
A) ترموکوپل با ترموول (Thermowell Assembly)
 پروسس کانکشن عملاً روی ترموول است (رزوه/فلنج/جوشی)
- ترموکوپل داخل ترموول قرار میگیرد (قابل تعویض بدون نشتی)
- مناسب فشار/سرعت بالا، خوردگی، سرویسپذیری
 پروسس کانکشن عملاً روی ترموول است (رزوه/فلنج/جوشی)
 B) اینزرشن مستقیم بدون ترموول
 B) اینزرشن مستقیم بدون ترموول
- خود پراب وارد فرآیند میشود
- سرعت پاسخ بهتر، هزینه کمتر
- محدودیت فشار/سرعت/خوردگی و ریسک نشتی بیشتر
C) ترموکوپل Surface / Contact / Spring-loaded
 C) ترموکوپل Surface / Contact / Spring-loaded
- روی سطح تجهیز مینشیند
- فنر باعث تماس پایدار و خطای کمتر میشود
- برای بدنه اکسترودر، قالبها، رولها، یاتاقانها
3) انواع پروسس کانکشنهای رایج ترموکوپلها (طبقهبندی کامل)
 3.1) اتصال رزوهای (Threaded Thermocouple / Thermowell)
 3.1) اتصال رزوهای (Threaded Thermocouple / Thermowell)
استانداردهای رزوه رایج
- NPT (National Pipe Taper) — مخروطی، آببندی با PTFE/سیلانت
- BSPT (مخروطی) و BSPP (موازی/گسکتدار)
- رزوههای متریک صنعتی (کمتر در پایپینگ، بیشتر در تجهیزات/ماشینآلات): مثل M20×1.5
در بازار ایران، برای پایپینگ فرآیندی معمولاً NPT و BSP پرکاربردترند.
مزایا
- نصب سریع و ارزان
- مناسب خطوط کوچک/متوسط
- در کاربردهای عمومی و اسکیدها رایج
محدودیتها
- حساسیت به کیفیت رزوه و روش آببندی
- در فشار/دماهای بالا یا سیکلهای حرارتی سنگین، ریسک نشتی و گیرپاچ (galling) بیشتر میشود
- در محیطهای خورنده انتخاب جنس و سیل مناسب حیاتی است
نکات فنی انتخاب
- انتخاب نوع رزوه: NPT برای آببندی روی رزوه، BSPP معمولاً نیاز به واشر/گسکت دارد.
- طول درگیری رزوه (Thread Engagement) باید مطابق استاندارد باشد.
- در بدنههای استنلس، برای جلوگیری از گالینگ از روانکار/آنتیسایز مناسب فرآیند استفاده میشود.
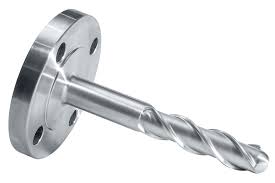
 3.2) اتصال فلنجی (Flanged)
 3.2) اتصال فلنجی (Flanged)
استانداردهای فلنج
- ASME B16.5 (کلاسهای فشاری 150/300/600/900/1500/2500)
- EN 1092-1 (PN10/16/25/40/63/100 و…)
- نوع فیس: RF (Raised Face)، FF (Flat Face)، RTJ (Ring Type Joint)
 مزایا
 مزایا
- بهترین گزینه برای فشارهای بالا، سرویسهای بحرانی و سایزهای بزرگ
- امکان انتخاب گسکت مناسب (گرافیت، اسپیرالوند، RTJ)
- سرویسپذیری و تکرارپذیری نصب خوب
محدودیتها
- وزن/هزینه بالاتر
- نیاز به فضای نصب و پیچومهره و گسکت
- در برخی کاربردها (ارتعاش زیاد) باید طراحی ترموول دقیق انجام شود
 نکات فنی انتخاب
 نکات فنی انتخاب
- کلاس/PN را مطابق طراحی مکانیکی خط (Piping Class) انتخاب کنید.
- نوع گسکت براساس سیال/دما/فشار (مثلاً Spiral Wound برای بسیاری سرویسها، RTJ برای سرویسهای خیلی بحرانی).
- در فلنج RTJ، ماشینکاری و سختی مواد اهمیت ویژه دارد.
 3.3) اتصال جوشی (Weld-in / Socket Weld / Butt Weld)
 3.3) اتصال جوشی (Weld-in / Socket Weld / Butt Weld)
انواع رایج
- Butt Weld: اتصال لب به لب (برای پایپینگهای استاندارد)
- Socket Weld: ترموول/باس بوشنی داخل سوکت مینشیند و جوش دور آن زده میشود
- Weld-in Boss / Weld Pad: یک بوشن/باس روی بدنه جوش میشود و سپس تجهیز روی آن نصب میگردد
مزایا
- آببندی بسیار مطمئن (مناسب سیالات خطرناک/سمی/اشتعالپذیر)
- مناسب فشار/دما بالا و سیکلهای حرارتی
- اگر درست اجرا شود، کمترین ریسک نشتی
محدودیتها
- نیاز به WPS/PQR، جوشکار تایید شده، NDT در سرویسهای خاص
- سرویس و تعویض ممکن است نیاز به توقف/بازکردن خط داشته باشد (بسته به طراحی)
نکات فنی انتخاب
- مواد ترموول/باس باید با متریال پایپینگ سازگار باشد (هم از نظر متالورژی و هم خوردگی).
- در سرویسهای پرارتعاش، طراحی طول/قطر/فرم نوک ترموول اهمیت دوچندان دارد.
 3.4) اتصال کلمپی و بهداشتی (Sanitary / Hygienic – Tri-Clamp, DIN, SMS)
 3.4) اتصال کلمپی و بهداشتی (Sanitary / Hygienic – Tri-Clamp, DIN, SMS)
موارد استفاده
- صنایع غذایی، لبنی، دارویی، بیوتک
- نقاطی که CIP/SIP انجام میشود و سطح داخلی باید بدون Dead Leg باشد
مزایا
- باز و بست سریع
- قابلیت تمیزکاری عالی
- امکان استفاده از طراحیهای Flush / Hygienic Thermowell
محدودیتها
- محدودیت فشار/دما نسبت به فلنجهای سنگین
- وابستگی به استاندارد بهداشتی و جنس/سطحپرداخت
 نکات انتخاب
 نکات انتخاب
- متریال غالب: 316L
- سطح پرداخت (Ra) مهم است (مثلاً 0.8 µm یا پایینتر بسته به استاندارد).
- نوع اورینگ/گسکت (EPDM, FKM, PTFE) باید با CIP و دما سازگار باشد.
 3.5) اتصال کمپرشنی (Compression Fitting – Swagelok style)
 3.5) اتصال کمپرشنی (Compression Fitting – Swagelok style)
ماهیت
- آببندی با فرول (Ferrule) روی تیوب/پراب
- برای اینسرشن قابل تنظیم عمق بسیار کاربردی
مزایا
- تنظیم آسان طول غوطهوری (Insertion Length)
- مناسب برای خطوط ابزار دقیق، گازها، فشارهای متوسط (بسته به مدل)
محدودیتها
- در دمای خیلی بالا/ارتعاش زیاد/سیکل شدید ممکن است شل شود یا نشتی بدهد (اگر درست انتخاب/نصب نشود)
- انتخاب سایز تیوب و جنس فرول حیاتی است
3.6) بایونتی (Bayonet Thermocouple)
 3.6) بایونتی (Bayonet Thermocouple)
کاربرد
- قالبها، اکسترودرها، ماشینآلات تزریق پلاستیک، صنایع لاستیک
- اتصال سریع با قفل بایونتی + فنر برای تماس
مزایا
- تعویض بسیار سریع
- تماس مکانیکی خوب با سطح (Spring pressure)
محدودیتها
- مناسب فرآیندهای پایپینگ/فشار بالا نیست
- دقت وابسته به کیفیت تماس سطحی و گریس حرارتی
 3.7) اتصال سطحی/پیچی/مگنتی + مدلهای فنری (Surface & Spring-Loaded)
 3.7) اتصال سطحی/پیچی/مگنتی + مدلهای فنری (Surface & Spring-Loaded)
کاربرد
- دمای بدنه یاتاقان، پوسته کوره، سطوح داغ، Heat Exchanger shell، اکسترودر
- هرجا تماس پایدار کلید دقت است
مزایا
- بدون نفوذ به فرآیند
- سرعت پاسخ خوب (با طراحی مناسب نوک و تماس)
محدودیتها
- خطای ناشی از تماس ضعیف، اکسید سطح، جریان هوا، تابش
- نیاز به انتخاب صحیح فنر، نوک، و در صورت لزوم Thermal Paste
4) بررسی جنسها (Materials) در پروسس کانکشن، ترموول و قطعات آببندی
انتخاب جنس باید بر اساس 4 عامل باشد:
- خوردگی شیمیایی (pH، کلراید، سولفید، آمونیاک…)
- دما (اکسیداسیون/کربوریزاسیون/سولفیداسیون)
- فشار و تنش مکانیکی
- سایش/ارژن (ذرات جامد، سرعت سیال)
4.1) استنلس استیلها
- SS304 / 304L: عمومی؛ در کلرایدها ریسک پیتینگ
- SS316 / 316L: رایجترین انتخاب صنعتی؛ مقاومت بهتر در کلراید نسبت به 304 (اما در کلراید بالا همچنان ریسک)
- SS321 / 347: پایدارشده برای دماهای بالا و جلوگیری از حساسشدن (Sensitization) در برخی شرایط جوشکاری
4.2) آلیاژهای نیکل (برای خورندگی/دماهای بالا)
- Inconel 600/601/625: دماهای بالا، اکسیداسیون، برخی سرویسهای خورنده
- Hastelloy C-276 / C-22: خوردگی شدید (اسیدی/کلرایدی پیچیده)
- Monel 400: محیطهای خاص (مثلاً برخی سرویسهای دریایی/هیدروفلوریک—با بررسی دقیق)
4.3) فولادهای کربنی و کمآلیاژ (اقتصادی اما محدود)
- A105 / A106 / A216 WCB و…: در سرویسهای غیرخورنده و دماهای متوسط
- در محیط مرطوب/خورنده عمر کاهش مییابد و نیاز به روکش/پوشش یا تغییر جنس دارد.
4.4) تیتانیوم و زیرکونیوم (خاص)
- تیتانیوم: عالی در برخی کلرایدها/آب دریا، اما محدودیتهای دمایی/سرویسی دارد
- زیرکونیوم: برای برخی اسیدها (خیلی تخصصی و گران)
4.5) جنس آببندها (Seal/Gasket/O-ring)
- PTFE: شیمیایی عالی، محدودیت دمایی/فشار و خزش (creep)
- Graphite: دمای بالا، مناسب فلنجهای صنعتی (با توجه به اکسیداسیون در حضور هوا در دماهای بسیار بالا)
- FKM (Viton): روغنها/هیدروکربنها؛ دمای متوسط
- EPDM: آب/بخار و CIP در صنایع غذایی؛ ناسازگار با برخی روغنها
- Spiral Wound: پرکاربرد در فلنجهای RF با شرایط صنعتی
نکته کلیدی: خیلی از خرابیها از خود ترموکوپل نیست؛ از گسکت/سیل نامناسب یا نصب غلط آن است.
 5) نحوه نصب اصولی (Installation Best Practices) — از دقت تا ایمنی
 5) نحوه نصب اصولی (
5.1) اصول مکانیکی و آببندی
 رزوهای
 رزوهای
- نوع رزوه را دقیق تطبیق دهید: NPT با NPT، BSPT با BSPT، BSPP با نشیمن/واشر مربوط
- از PTFE Tape یا Sealant سازگار با دما/سیال استفاده کنید (در اکسیژن/سرویسهای خاص محدودیت دارد)
- از سفتکردن بیشازحد که باعث ترک رزوه/گیرپاچ میشود پرهیز کنید
 فلنجی
 فلنجی
- گسکت را دقیق انتخاب و گشتاوربندی مرحلهای و ضربدری انجام دهید
- هممحوری فلنجها، تمیزی سطوح و کنترل خطوخش بسیار مهم است
- در سرویسهای RTJ، رینگ و شیار باید دقیق مطابق استاندارد باشد
جوشی
- دستورالعمل جوشکاری و متریال سازگار
- در سرویسهای مهم: NDT (PT/RT/UT) طبق کلاس خط
- بعد از جوش، کنترل تابیدگی و تنشهای پسماند (در صورت نیاز PWHT)
5.2) اصول دقت اندازهگیری و محل نصب
موقعیت و طول غوطهوری (Insertion Length)
- هرچه سنسور بیشتر داخل جریان اصلی باشد، خطا کمتر.
- نصب کمعمق باعث میشود دما تحت تأثیر دیواره و محیط بیرون قرار گیرد.
جهتگیری نسبت به جریان
- در خطوط با سرعت بالا، جهتگیری و شکل نوک ترموول روی ارتعاش اثر دارد.
- معمولاً نصب عمود بر جریان رایج است، اما باید با ملاحظات مکانیکی/استانداردهای طراحی ترموول بررسی شود.
جلوگیری از انتقال حرارت ناخواسته
- استفاده از Neck Extension یا فاصلهدهنده برای دورکردن هد از دمای بالا
- عایقکاری درست اطراف نازل برای کاهش گرادیان
6) «فن» در ترموکوپلها یعنی چه؟ (Spring / Fitting / Specs)
6.1) ترموکوپل فنری (Spring-loaded)
برای اطمینان از تماس پایدار نوک سنسور با کف سوراخ/سطح، خصوصاً در:
- ترموولهای قابل تعویض (Replaceable insert)
- کاربردهای سطحی، اکسترودر، قالب، یاتاقان
مشخصات فنی مهم فنر
- نیروی پیشبار (Preload Force) و رنج کورس (Travel)
- جنس فنر: معمولاً SS304/316 یا آلیاژ مناسب دما
- محدوده دمای کاری فنر (فنر در دماهای بالا افت خواص دارد)
- پایداری در ارتعاش (Vibration resistance)
مزیت
- کاهش خطا بهعلت حذف فاصله هوایی و تماس ناقص
عیب
- در دماهای خیلی بالا یا ارتعاش شدید، فنر ممکن است ضعیف شود؛ طراحی باید درست باشد.
6.2) فیتینگ/کانکشنهای رایج بازار مثل M6/M8 (رزوه متریک در سنسورهای کامپکت)
در برخی ترموکوپلهای کامپکت/ماشینساز:
- رزوههای M6/M8 یا مشابه برای نصب روی بدنه تجهیزات استفاده میشود.
- معمولاً با نوک تماسدار یا کفنشین و گاهی با فنر داخلی همراه است.
مشخصات کلیدی
- گام رزوه (Pitch) و طول رزوه
- نوع نوک (Pointed/Flat) و متریال نوک
- محدوده دمای کابل/بافت/شیلد
- IP و نوع خروجی (هد، کانکتور، کابل)
6.3) اگر منظور از «فن» همان FAN (فن خنککن) باشد
در تجهیزاتی مثل ترانسمیترهای هددار یا ترموکوپلهای نزدیک به کوره، گاهی فن یا هیتسینک برای کاهش دمای هد/ترانسمیتر دیده میشود؛ اما در اغلب پروژههای ابزار دقیق، «فن» بیشتر به فنر تعبیر میشود. (اگر دقیق بفرمایید کدام مدنظر شماست، بخش را دقیقتر و اختصاصیتر میکنم.)
7) تفاوتها و معیار انتخاب سریع (Cheat Sheet مهندسی)
| نوع پروسس کانکشن | آببندی/ایمنی | فشار/دما قابلتحمل | سرویسپذیری | هزینه | کاربرد شاخص |
|---|---|---|---|---|---|
| رزوهای (NPT/BSP) | متوسط تا خوب (وابسته به نصب) | متوسط | خوب | کم | اسکیدها، خطوط کوچک، عمومی |
| فلنجی (ASME/EN) | بسیار خوب | بالا | خوب | بالا | سرویسهای بحرانی، فشار بالا |
| جوشی (BW/SW/Weld-in) | عالی | بسیار بالا | متوسط | متوسط | سیالات خطرناک، دمای بالا |
| کلمپی بهداشتی | خوب | متوسط | عالی | متوسط | غذایی/دارویی، CIP/SIP |
| کمپرشنی | متوسط | متوسط | عالی | متوسط | عمق متغیر، ابزار دقیق |
| بایونتی/فنری | تماس عالی (نه برای آببندی فرآیند) | محدود | عالی | متوسط | قالب/اکسترودر/سطح |
| سطحی/مگنتی | بدون نشتی فرآیند | — | عالی | کم | بدنهها/یاتاقانها |
8) نکات بسیار تخصصی برای مهندسان (خطاهای رایج و راهحل)
- اختلاط استاندارد رزوه: NPT با BSPT «جا میرود» ولی آببندی بلندمدت مشکلساز است.
- انتخاب 316L برای کلراید بالا بدون بررسی: در آب دریا/کلراید زیاد احتمال پیتینگ/شکاف خوردگی وجود دارد → آلیاژهای بالاتر یا طراحی دیگر لازم میشود.
- عدم توجه به ارتعاش و سرعت سیال در ترموول: شکست ترموول میتواند حادثهساز شود.
- انتخاب گسکت غلط: مثلاً PTFE در دمای بالا یا گرافیت در شرایط نامناسب.
- کورس فنر ناکافی: نوک اینسرت به کف ترموول نمیچسبد → پاسخ کند و خطا.
- طول غوطهوری کم: دما بیشتر دمای دیواره/محیط را نشان میدهد تا سیال.
- مطالب اصلی:
- کلاسترها:
- رزوهای NPT/BSP: انتخاب و نصب
- فلنجی ASME/EN و انتخاب گسکت
- ترموول و طراحی مکانیکی (ارتعاش/طول/شکل نوک)
- ترموکوپل فنری/بایونتی برای اکسترودر و قالب
- انتخاب متریال برای خوردگی (316L vs Inconel vs Hastelloy…)
10) کلمات مهم
- پروسس کانکشن ترموکوپل
- انواع اتصال ترموکوپل
- ترموول فلنجی / ترموول رزوهای / ترموول جوشی
- threaded thermocouple / flanged thermocouple / weld-in thermowell
- NPT vs BSP ترموکوپل
- spring loaded thermocouple (ترموکوپل فنری)
- نصب ترموکوپل در خط لوله / طول غوطهوری ترموکوپل
- جنس ترموول 316L / Inconel 600/625 / Hastelloy C276
- گسکت مناسب فلنج ترموکوپل / آببندی رزوه NPT
جهت دریافت مشاوره با شماره 09225096134 مهندس فخاری تماس بگیرید تا با مشاوره رایگان بهترین انتخاب را داشته باشید.


Reviews
There are no reviews yet.